- Когда хоббист приходит в промышленный каталог
- Почему не печатают на принтере, а покупают металл
- Что важно понять перед покупкой: базовые параметры
- Сравнение вариантов для DIY-применения
- Какие модели реально берут мейкеры
- Как не ошибиться с посадкой на вал
- Реальный опыт: что говорят мейкеры
- Вывод: промышленная деталь в домашней мастерской — это нормально
- Источники
Когда хоббист приходит в промышленный каталог
Несколько лет назад этого почти не было. Промышленные каталоги комплектующих существовали для заводов, сервисных служб и технологов. Но сегодня всё изменилось. Мейкеры, конструкторы-самоучки и энтузиасты ЧПУ-движения заходят на страницы с промышленными шестернями так же уверенно, как опытные механики.
И это не случайно. Рост DIY-культуры в России — явление устойчивое. По данным сообщества Habrahabr и профильных форумов типа ChipMaker.ru, количество самодельных ЧПУ-проектов в любительской среде за последние пять лет выросло в разы. Люди строят фрезеры, лазерные граверы, плоттеры, токарные мини-станки — и везде нужна нормальная механика. Не «поделочная», а настоящая.
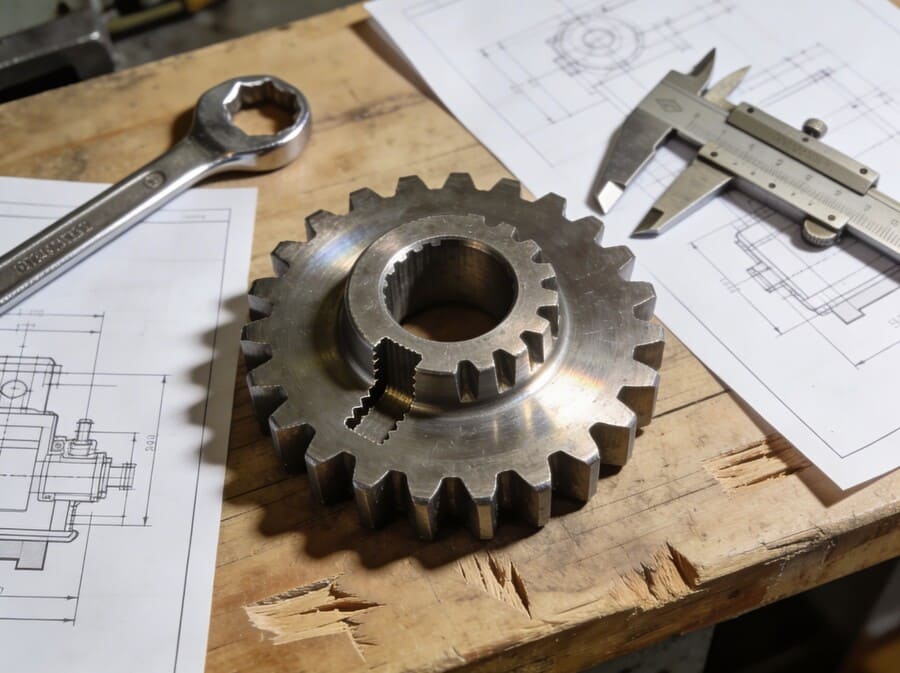
Вот тут и возникает вопрос: какую именно деталь купить, чтобы всё работало надёжно? Ответ часто приводит к промышленным каталогам. И одна из самых востребованных позиций среди мейкеров — зубчатая шестерня со ступицей: деталь, у которой есть готовое посадочное место под вал с шпоночным пазом, что сильно упрощает монтаж в домашних условиях.
Почему не печатают на принтере, а покупают металл
Первый инстинкт большинства DIY-строителей — напечатать шестерню на 3D-принтере. Это быстро, дёшево и, казалось бы, достаточно. Для макета или прототипа — да. Но как только речь заходит о реальной нагрузке, пластик начинает проигрывать.
PLA и ABS разрушаются под нагрузкой значительно быстрее, чем хотелось бы. При фрезеровании твёрдых материалов возникают вибрации и реактивные крутящие моменты, с которыми полимерный зуб просто не справляется. По данным практических тестов, опубликованных на форуме CNC-Club.ru, печатные шестерни из PLA выходят из строя в среднем в 15–40 раз быстрее стальных аналогов при одинаковой нагрузке.
Металлическая шестерня — это другой разговор. Сталь держит. Точность изготовления выше. Ресурс несопоставимо больше. Да, стоит дороже. Но в пересчёте на срок службы экономия очевидна.
Что важно понять перед покупкой: базовые параметры
Промышленные шестерни описываются параметрами, которые поначалу кажутся загадочными. На самом деле всё просто. Разберём главное.
Модуль (M) — это базовый параметр, определяющий размер зуба. Чем больше модуль, тем крупнее зуб и тем большую нагрузку он выдержит. Для лёгких DIY-станков (гравёры, малые фрезеры) подходит M=1 или M=1,5. Для более серьёзных машин — M=2 и выше.
Число зубьев (Z) определяет диаметр колеса и передаточное отношение. Чем больше зубьев — тем крупнее колесо при том же модуле.
Диаметр отверстия ступицы — это то, под какой вал сделана деталь. Здесь важна точность: разболтанная посадка убьёт всю кинематику.
Сравнение вариантов для DIY-применения
| Параметр | Печатная (PLA) | Промышленная стальная |
|---|---|---|
| Стоимость | 20–80 руб. | 200–800 руб. |
| Ресурс под нагрузкой | Низкий (часы/дни) | Высокий (годы) |
| Точность изготовления | ±0,3–0,5 мм | ±0,05–0,1 мм |
| Монтаж на вал | Сложный, без паза | Простой, шпоночный паз |
| Применение | Прототип, макет | Рабочий станок |
| Шум при работе | Выше | Ниже |
Какие модели реально берут мейкеры
Опираясь на обсуждения на форумах ChipMaker.ru, Mastercam.ru и в профильных Telegram-каналах, можно выделить несколько наиболее популярных конфигураций для самодельных станков.
Для приводов осей (ось X, Y, Z):
- M=1, Z=15–20 — компактные, подходят для лёгких порталов
- M=1,5, Z=15–16 — золотая середина по соотношению нагрузки и размера
- M=2, Z=20–25 — для тяжёлых порталов и фрезерных узлов
Для вспомогательных механизмов (смена инструмента, протяжка материала):
- M=1, Z=25–40 — медленные, точные передачи
- M=2, Z=30–32 — когда нужен момент, а не скорость
Как не ошибиться с посадкой на вал
Это больная точка у многих начинающих. Купить шестерню — полдела. Важно, чтобы она нормально села на вал и не болталась.
Несколько правил, которые реально работают:
- Измеряйте вал штангенциркулем, а не рулеткой. Разница в 0,1 мм — это уже проблема.
- Уточняйте диаметр отверстия ступицы в спецификации. У промышленных изделий он указан точно.
- Если посадка чуть свободная — не игнорируйте это. Используйте шпонку или зажимную втулку.
- Шпоночный паз в ступице — ваш лучший друг при самостоятельной сборке. Он фиксирует деталь без сварки и клея.
- Проверяйте соосность после монтажа. Биение даже в 0,2 мм даёт вибрацию, которая разрушает подшипники и точность.
Реальный опыт: что говорят мейкеры
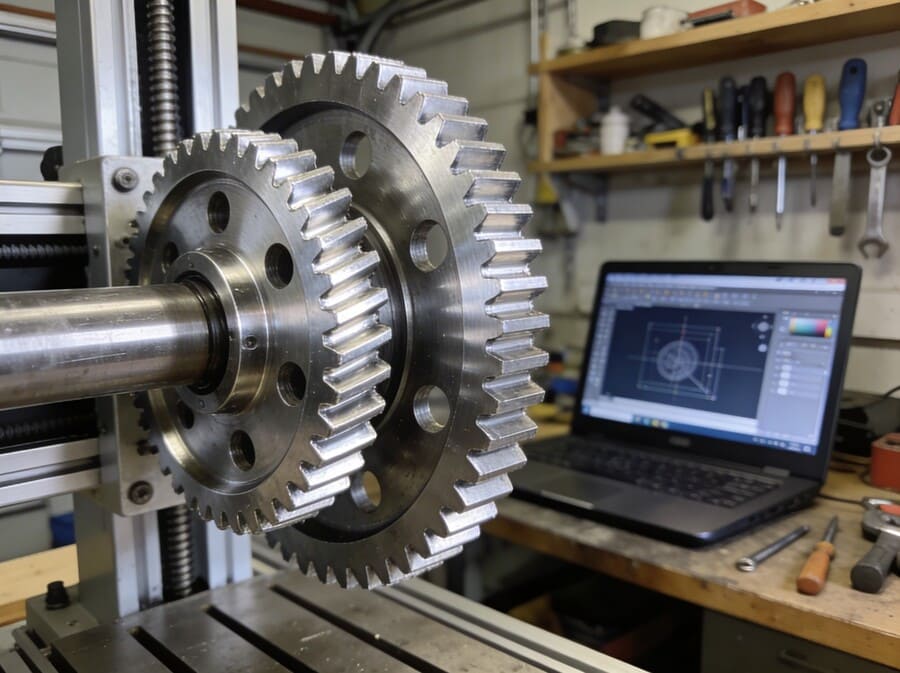
На форуме ChipMaker.ru пользователи, строящие самодельные порталы, единодушно отмечают: переход с печатных шестерён на промышленные стальные немедленно сказывается на качестве обработки. Уходит «люфт», снижается вибрация, улучшается повторяемость позиционирования.
Один из участников сообщества описывал опыт так: после замены всех приводных шестерён на металл его самодельный фрезер начал держать позиционирование с точностью до 0,08 мм — результат, недостижимый на пластике в принципе.
Это не реклама конкретного производителя. Это физика. Металл точнее, жёстче и долговечнее. Для серьёзного DIY-проекта иного выбора нет.
Вывод: промышленная деталь в домашней мастерской — это нормально
Граница между «промышленным» и «любительским» давно стёрлась. Хороший самодельный станок сегодня — это не игрушка, а инструмент, который обрабатывает металл, режет фанеру и гравирует камень. Он заслуживает нормальных комплектующих.
Покупая промышленную шестерню у проверенного поставщика, мейкер получает не просто деталь — он получает предсказуемость. Знает модуль, знает допуски, знает материал. Никаких сюрпризов при сборке.
Начните с малого: замените одну критическую пару в приводе — и сами почувствуете разницу. Именно так большинство серьёзных самодельщиков приходят к тому, что их мастерская постепенно наполняется нормальными промышленными компонентами. И это правильный путь.
Источники
- ChipMaker.ru — форум станкостроителей и мейкеров, обсуждения DIY ЧПУ-проектов
- Habrahabr (habr.com) — статьи и обсуждения DIY-электроники и механики
- Форум по самодельным ЧПУ-станкам, тесты материалов
- ГОСТ 13755-81 «Основные нормы взаимозаменяемости. Передачи зубчатые цилиндрические эвольвентные» — нормативная база по параметрам зубчатых колёс.
- Технический справочник машиностроителя (под ред. А.Г. Косиловой и Р.К. Мещерякова) — параметры и расчёты зубчатых передач.